


Máy chiết rót bị nhỏ giọt là sự cố kỹ thuật gây hao hụt nguyên liệu đắt tiền và mất vệ sinh sàn xưởng. Tại Cơ Khí Thành Phát, lỗi rò rỉ này được xử lý triệt để nhờ kiểm tra phốt Teflon, phục hồi van một chiều và căn chỉnh xilanh khí nén chuẩn xác, giúp dây chuyền vận hành ổn định lâu dài.
Máy Chiết Rót Bị Nhỏ Giọt Nguyên Nhân Do Đâu?
Máy chiết rót bị nhỏ giọt do 3 nguyên nhân: mòn phốt Teflon buồng xilanh, hở van một chiều gây tụt áp hồi lưu, hoặc áp suất khí dưới 0.4 MPa làm đóng trễ. Cách xử lý gồm: thay gioăng phốt silicone, vệ sinh van, xả bọt khí đường ống và cài đặt áp suất nén đạt 0.6 MPa chuẩn.
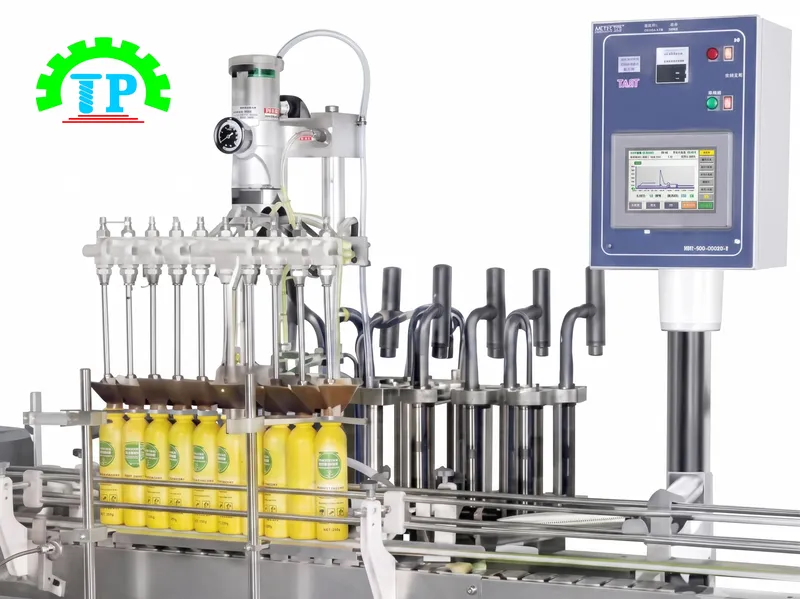
Chẩn Đoán 5 Nguyên Nhân Và Giải Pháp Khắc Phục Máy Chiết Rót Bị Nhỏ Giọt
|
Bước Chẩn Đoán |
Bộ Phận Kiểm Tra |
Dấu Hiệu Sự Cố Thực Tế |
Giải Pháp Kỹ Thuật Xử Lý |
|
Bước 1 |
Đầu vòi chiết |
Cặn bám khô cứng hoặc rác nghẹt đầu kim |
Tháo rời đầu vòi, súc rửa dung môi và thông béc chiết |
|
Bước 2 |
Van một chiều |
Dịch chảy ngược về bồn cấp, tụt áp hút |
Vệ sinh cặn buồng van, thay lò xo van một chiều Inox 304 |
|
Bước 3 |
Gioăng phốt piston |
Phốt Teflon mòn vẹt, xước nòng xilanh |
Thay thế bộ ron phốt silicone hoặc Teflon chịu nhiệt mới |
|
Bước 4 |
Nguồn khí nén |
Áp suất tụt dưới 0.4 MPa, xilanh giật cục |
Cân chỉnh đồng hồ điều áp khí nén đạt chuẩn 0.6 MPa |
|
Bước 5 |
Cụm van chống nhỏ giọt |
Vòi ngắt chậm, van đóng không dứt khoát |
Căn chỉnh van tiết lưu và hành trình xilanh đóng ngắt |
Tại Sao Vòi Chiết Rót Bị Rỉ Dịch Sau Khi Đóng Ngắt?
Trong các phân xưởng sản xuất, hiện tượng vòi chiết rỉ dịch sau khi kết thúc chu trình định lượng là lỗi cơ học rất phổ biến. Nếu không được khắc phục kịp thời, tình trạng này sẽ dẫn đến sai số dung tích và làm bẩn vỏ chai bao bì.
Hiện tượng mòn ron phốt silicone và phốt Teflon làm kín
Nguyên nhân hàng đầu khiến máy chiết rót bị nhỏ giọt là do ma sát liên tục giữa piston và thành xilanh làm mòn các vòng ron phốt silicone hoặc phốt Teflon. Khi phốt bị chai cứng hoặc rách mép, áp suất âm trong buồng chứa không được bảo toàn, khiến dung dịch tự do rò rỉ qua khe hở đầu vòi.
Bọt khí đường ống và sự tụt áp suất buồng định lượng
Sự xâm nhập của bọt khí đường ống cũng là tác nhân lớn gây ra rò rỉ. Khi bọt khí tích tụ trong đường ống cấp liệu, lực nén đàn hồi của khí sẽ tiếp tục đẩy một lượng dịch nhỏ thoát ra ngoài ngay cả khi xilanh đóng ngắt đã dừng chuyển động.
Cách Xử Lý Máy Chiết Rót Bị Nhỏ Giọt Nhanh Chóng
Khi phát hiện sự cố rò rỉ, người vận hành cần tiến hành 2 công đoạn thao tác kỹ thuật tuần tự theo quy chuẩn của nhà sản xuất.
Công đoạn 1: Thay thế ron phốt silicone và phốt Teflon chuẩn kỹ thuật
Việc thay phốt cần thực hiện theo các bước sau:
-
Bước 1: Ngắt toàn bộ nguồn điện và khóa van cấp khí nén trung tâm.
-
Bước 2: Tháo khớp nối nhanh Tri-clamp giữa cụm xilanh và van xoay 3 ngã.
-
Bước 3: Rút trục piston, tháo bỏ ron phốt silicone đã chai cứng, vệ sinh sạch lòng xilanh Inox 304.
-
Bước 4: Lắp bộ phốt Teflon mới, thoa một lớp mỡ bôi trơn an toàn thực phẩm NSF H1 và siết chặt cữ định vị.
Công đoạn 2: Căn chỉnh van chống nhỏ giọt và xilanh đóng ngắt khí nén
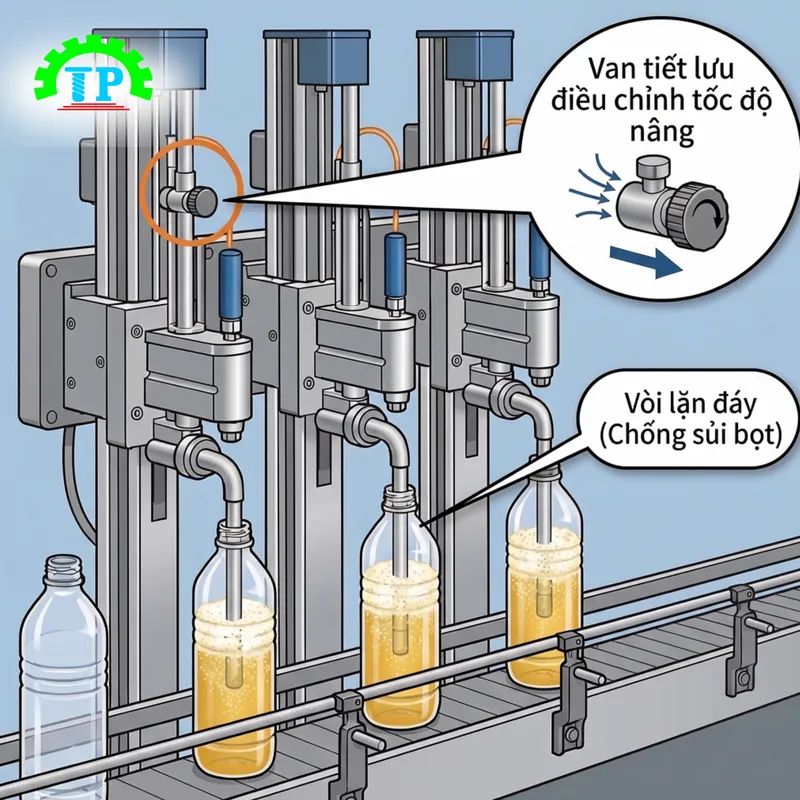
Đầu vòi của các dòng máy hiện đại luôn tích hợp van chống nhỏ giọt dạng xilanh nén. Kỹ thuật viên cần xoay ốc tinh chỉnh trên van tiết lưu một chiều để tăng tốc độ đóng của ty van, giúp ngắt dòng chảy tức thì ngay khi hoàn tất chu trình chiết, khắc phục vấn đề máy chiết rót bị nhỏ giọt.
Nguyên Nhân Máy Chiết Rót Không Đều Thể Tích Định Lượng
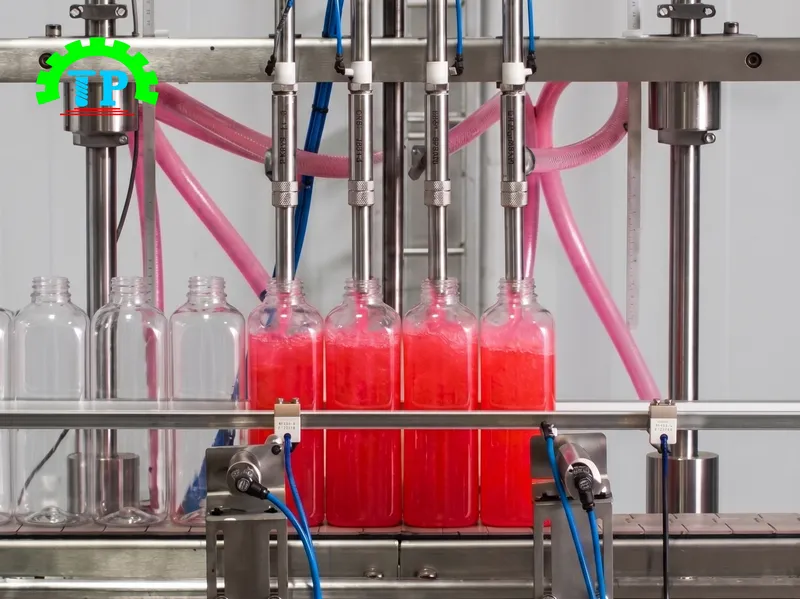
Hiện tượng định lượng không đồng đều giữa các mẻ rót thường xuất phát trực tiếp từ việc rò rỉ dịch và lọt khí trong hệ thống. Khi máy chiết rót bị nhỏ giọt, lượng dịch thất thoát sau mỗi chu kỳ sẽ làm sai lệch dung sai thể tích vượt quá ngưỡng cho phép dưới 0.5%. Điều này đặc biệt nguy hiểm với các sản phẩm đóng chai thể tích nhỏ như tinh dầu, serum hay dược phẩm. Độ nhớt của chất lỏng thay đổi theo nhiệt độ môi trường cũng ảnh hưởng đến khả năng hồi lưu dung dịch. Người vận hành cần kiểm soát nhiệt độ bồn chứa và tinh chỉnh cữ hành trình piston chính xác để đảm bảo áp suất hút và đẩy luôn đồng nhất.
Gioăng Phốt Máy Chiết Rót Bị Mòn Xử Lý Như Thế Nào?
Gioăng phốt là phụ tùng tiêu hao định kỳ quan trọng nhất trên mọi thiết bị chiết rót công nghiệp. Sau khoảng 6 tháng vận hành liên tục, các phốt làm kín thường có dấu hiệu nứt chân chim, ố vàng hoặc mất độ đàn hồi khiến máy chiết rót bị nhỏ giọt. Khi quan sát thấy dịch lỏng rò rỉ qua thân xilanh phía sau piston, đó là thời điểm bắt buộc phải thay thế phốt mới.
Tại xưởng Thành Phát, chúng tôi khuyến nghị sử dụng phốt nhựa Teflon (PTFE) nguyên sinh hoặc cao su silicone thực phẩm. Các vật liệu này có khả năng chịu nhiệt độ lên tới 150°C, kháng axit nhẹ và không thôi nhiễm hóa chất độc hại vào nguyên liệu đóng chai.
Van 1 Chiều Máy Chiết Bị Hở: Dấu Hiệu Và Cách Khắc Phục Triệt Để
Cơ chế hồi lưu dung dịch và hiện tượng kẹt dị vật buồng van
Van một chiều đóng vai trò ngăn chặn dòng chất lỏng trào ngược về bồn chứa trong hành trình xilanh đẩy dịch ra vòi. Nếu dung dịch có chứa cặn hoặc xơ hạt (như tương ớt, nước thạch nha đam), cặn bẩn rất dễ mắc kẹt giữa bi cầu và đế van. Khi van một chiều bị hở, áp lực hút bị suy giảm nghiêm trọng, khiến dòng chảy ở vòi chiết bị giật cục và gây hiện tượng máy chiết rót bị nhỏ giọt.
Tháo lắp và kiểm tra bi cầu, lò xo nén của van một chiều
Để xử lý, kỹ thuật viên cần tháo van một chiều, ngâm rửa bi Inox 316 trong dung dịch tẩy rửa chuyên dụng và kiểm tra lực đàn hồi của lò xo nén. Nếu lò xo bị giãn hoặc bi bị xước bề mặt, cần thay thế cụm linh kiện mới đồng bộ.
Cách Chỉnh Áp Vòi Chiết Chống Tràn Và Chống Nhỏ Giọt
Thiết lập áp suất khí nén 0.6 MPa cho cụm van đóng ngắt
Cân bằng áp suất khí nén là yếu tố cốt lõi giúp hệ thống đóng ngắt vòi vận hành dứt khoát. Áp suất khí nén cấp vào máy phải luôn duy trì ổn định ở mức 0.4 - 0.6 MPa (tương đương 4 - 6 bar). Áp suất quá thấp sẽ khiến xilanh đóng ngắt chuyển động chậm, tạo độ trễ khiến giọt dịch rơi rớt xuống băng tải, làm máy chiết rót bị nhỏ giọt..
Đồng bộ tốc độ nâng hạ vòi lặn đáy và van tiết lưu khí nén
Với dung dịch dễ sủi bọt, cần đồng bộ tốc độ nâng hạ của vòi lặn đáy (Bottom-up filling) khớp với tốc độ dâng của chất lỏng. Việc điều chỉnh van tiết lưu giúp đầu vòi luôn ngập dưới mặt thoáng dung dịch và rút lên êm ái, ngăn ngừa triệt để tình trạng tràn miệng chai.
Câu Hỏi Thường Gặp Về Lỗi Máy Chiết Rót Bị Nhỏ Giọt
Bao lâu thì nên thay thế gioăng phốt máy chiết rót một lần?
Theo khuyến cáo kỹ thuật từ Thành Phát, chu kỳ thay thế định kỳ tốt nhất cho ron phốt silicone và phốt Teflon là từ 3 đến 6 tháng/lần tùy theo cường độ vận hành và tính chất ăn mòn của dung dịch đóng chai.
Có thể tự căn chỉnh van chống nhỏ giọt được không?
Hoàn toàn có thể. Người vận hành chỉ cần chuẩn bị khóa lục giác để tinh chỉnh ốc tiết lưu trên thân xilanh đóng ngắt khí nén, điều chỉnh lực đóng lò xo vừa đủ khít mà không làm kẹt ty van.
Áp suất khí nén bao nhiêu bar thì van đóng ngắt hoạt động tốt nhất?
Hệ thống van khí nén của máy chiết hoạt động ổn định và đóng ngắt dứt khoát nhất ở áp lực 0.6 MPa (tương đương 6 bar). Nếu áp suất tụt dưới 4 bar (0.4 MPa), van sẽ đóng trễ, dễ khiến máy chiết rót bị nhỏ giọt.
Thành Phát có cung cấp linh kiện phốt và van một chiều thay thế không?
Xưởng Cơ Khí Thành Phát luôn sẵn có đầy đủ linh kiện phốt Teflon, ron silicone thực phẩm, lò xo Inox 304 và van chống nhỏ giọt chính hãng, hỗ trợ giao hàng và hướng dẫn kỹ thuật tận nơi.
>>> Xem thêm: MÁY CHIẾT VÀ ĐÓNG NẮP TỰ ĐỘNG SIÊU NHỎ
Dịch Vụ Hỗ Trợ Kỹ Thuật Tại Thành Phát
Hiện tượng máy chiết rót bị nhỏ giọt tuy là lỗi phổ biến nhưng nếu được chẩn đoán và bảo trì đúng cách sẽ giúp nhà máy tiết kiệm hàng chục triệu đồng chi phí hao hụt nguyên liệu mỗi tháng. Việc kiểm tra định kỳ phốt Teflon, vệ sinh buồng van một chiều và duy trì áp suất khí nén 0.6 MPa chuẩn xác chính là chìa khóa duy trì độ bền cho toàn bộ dây chuyền đóng gói.
Công Ty TNHH Công Nghệ Thành Phát với đội ngũ kỹ sư chế tạo giàu kinh nghiệm luôn sẵn sàng hỗ trợ kiểm tra, bảo dưỡng và xử lý dứt điểm các lỗi cơ điện máy chiết rót tận xưởng.